

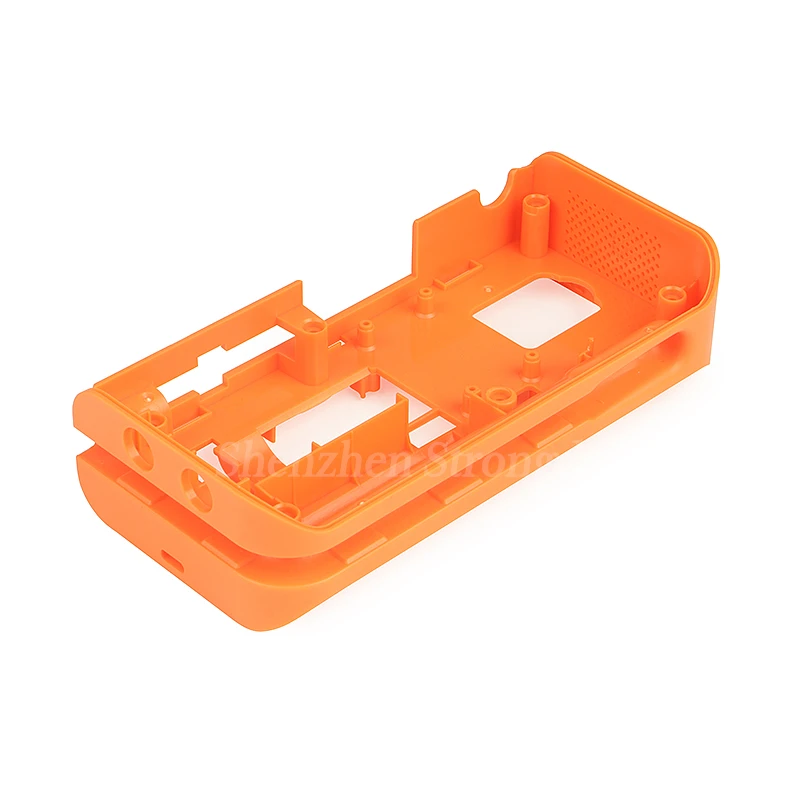


사출 성형 플라스틱 인클로저에서 일반적인 사용 된 재료
pp
특성 : 0.9-0.91 g/cm ³의 밀도, 160-170 정도의 용융점, 160-170 정도, 화학 용매 (산/알칼리) 및 우수한 전기 단열재에 대한 내성이지만 명백한 저온의 Brittleness (Brittleness 온도-10도).
수정 방향
불꽃 지연 PP : 전원 공급 장치 하우징에 적합한 질소 인 화염 지연제를 추가하여 UL94 V -0 레벨 (1.6mm 두께)을 달성했습니다.
유리 섬유 강화 PP : 굽힘 모듈러스는 4500mpa로 증가되었으며 구조적 구성 요소에 사용됩니다. 세탁기 배럴과 같은 플라스틱 부품 .
적용 사례 : 냉장고 서랍 (최대 -25 학위의 저온에 내성), 작은 기기 기반 (주입 성형주기<30 seconds)
폴리에틸렌 (PE)
LDPE & HDPE 비교 :
LDPE 유형 밀도 (g/cm ³)는 0.92g/cm3이고 MPA는 10-20, 일반적인 응용 분야는 와이어 시스/Flexible Seal입니다.
HDPE 유형 밀도 (g/cm ³)는 0 . 95g/cm3, MPA는 25-35이며, 일반적인 응용 분야는 진공 청소기 하우징/로드 베어링 구성 요소입니다.
The processing advantages are excellent fluidity (melt index>20g/10 분), 복잡한 얇은 벽 부분 (벽 두께 0 . 5mm)에 적합합니다.


ABS
Core performance:Impact resistance ≥ 20kJ/m ² (23 ℃), surface glossiness>90% (전기 도금/스프레이 될 수 있음)이지만, 빈약 한 날씨 저항 (UV 조사 후 황변) ABS는 가공 유동성 (용융 지수 22G/10 분) 및 표면 장식 특성을 향상시킵니다.
주로 가정용 기기에 사용되는 플라스틱 부품, TV 프론트 케이스 (높은 광택 표면) 및 장난감 껍질 .과 같은 플라스틱 부품
PC
뜨거운 변형 온도는 130-135 정도이며 단기 온도 저항은 160도 . 저온 온도 -130 정도에 도달 할 수 있으며, 넓은 온도 범위 (-60 정도)에 적합), 표면은 전기 연소/스프레이 . 일 수 있습니다.
수정 및 업그레이드 방향
유리 섬유 강화 PC : 굽힘 강도는 180mpa (30% 유리 섬유)로 증가했습니다.
화염 지연 PC : 통과 UL94 V -0 (1.5mm 두께) 및 GB/T 2408 바늘 불꽃 테스트
의료 등급 PC : 감마선 멸균 후 충격 강도 감쇠<5%
몰래 엿보다
극한 환경에 대한 적용 가능성 : 연속 사용 온도 260도, 단기 온도 저항 300도 (항공 우주 센서 커버)
특정 강도는 알루미늄 합금의 8 배입니다 (밀도 1.3g/cm ³)
의료 임플란트 수준 인증
ISO 10993 바이오 호환성+ISO 13485 정형 외과 임플란트 쉘 생산 시스템
투명한 PMMA
광학 성능
Light transmittance>92%, 안개<1% (replacing glass observation windows), but poor scratch resistance (Mohs hardness level 3)
프로세스 혁신
IMD 필름 장식 : 패턴 해상도 1200dpi (하우스 어플라이언스 제어판)

사출 성형 플라스틱 인클로저 공정
금형 개발 단계 (리드 타임 : 15-30 일)
1. 금형 설계
(a) 3D 모델링 및 시뮬레이션
CAD 소프트웨어 (예 : 솔리드 작업)를 기반으로 한 쉘 모델을 구축하고, 금형 흐름 분석을 통한 용융물 상태를 예측하고, 게이트 위치를 최적화하고 (외관 영역에 대한 용접 라인의 영향을 피하기 위해) 냉각수 채널의 레이아웃 (온도 차이 제어 또는 ± 1도에 해당).
곰팡이 코어 재료의 선택
사전 강화 강철 S136H (HRC 52) 또는 켄 렌치 하드 강철 H13 (HRC 48-52)을 사용해야하며 깊은 구동 구조 구성 요소는 질소 보조 데 몰딩 시스템을 장착해야합니다.
(b) . 금형 제조 및 디버깅
정밀 가공
5 개의 축 가공 센터를 사용하여 금형 공동 (정확도 ± 0 . 01mm)을 조각하고 밀어 딥 구멍과 불규칙 구조를 가공합니다.
2. 시험 금형 검증
3D 프린팅 첫 번째 샘플 검증을위한 빠른 프로토 타이핑 (72 시간 전달), 핀 레이아웃 조정 (힘<80MPa), optimizing the exhaust groove depth (0.02-0.03mm)
원료 전처리 (수율에 대한 주요 영향)
프로세스에는 건조 및 제습 및 드라이즈 및 제습 중 . .가 포함되어 있으며, PC 재료는 4 시간 동안 120도에서 사용되며 (Dew Point -40 학위), 장비 구성은 Dehumidification 건조기입니다 (잔류 수분은 0.}}}}}} {5} {5} {5}입니다.
The parameter requirements for color matching and mixing are a color masterbatch ratio of 1% -4%, a mixing uniformity of>98%및 고속 혼합 기계 (800rpm 속도) .
코어 분사 성형 공정 (전체 사이클 : 20-120 초)
1. 가소화를 녹입니다
나사 온도 구역 설정 제어 (예 : ABS : 사료 섹션 180도 → 균질화 섹션 220도)
등 압력 설정 : 5-10 일반 플라스틱의 MPA, 12-18 엔지니어링 플라스틱의 MPA (과열 분해 방지)
2. 주입 충전
A [Injection Start] -->B {다중 단계 컨트롤}
B -->| 1 단계|C [캐비티의 고속 충전 80%]
B -->| 두 번째 단계|D [저속 압력 유지 및 방지 가장자리]
B -->| 3 단계|E [압력 유지 보수 수축]
주입 압력 : 얇은 벽 부품 (100-150 MPA), 두꺼운 벽으로 둘러싸인 부품 ({60-80 MPA)
시간 제어 : 냉각 시간의 1/10 이하 이하의 채우기 시간 (e {. g . 약 3 초 동안 2mm 벽 두께로 충전)
3. 압력 냉각 압력
유지 압력은 주입 압력의 약 60%이며 게이트가 고화 될 때까지 지속됩니다.
가변 금형 온도 제어 : 80 도의 충전 기간 → 30 도의 냉각 기간 (내부 응력 감소)
4. demoulding 및 배출
최고 바늘 속도 등급 제어 : 초기 저속 (흰색 인쇄 방지) → 엔드 고속
가스 보조 데 몰딩 (압력 0.3-0.5 MPA)은 깊은 공동 구성 요소에 사용됩니다.
포스트 처리 기술
(a) . 외관 처리
샌드 블라스팅/긁힘 : SA 2.5 표면 처리 (RA 3.2 μm)
IMD 장식 : PET 필름 프리 인쇄 패턴 (1200dpi), 200-230 학위의 주입 성형 융합 온도
(b) . 어셈블리 및 밀봉
초음파 용접 : 주파수 20kHz, 진폭 50 μm (IP67까지 밀봉)
레이저 조각 : 깊이 0.1mm (의료 쉘 추적 성 코드 표시)
품질 관리 시스템
1. 온라인 탐지 항목
치수 공차는 표준 ± 0.05mm (임계 짝짓기 표면) 인 3 개의 좌표 검사 (Zeiss)로 측정됩니다.
표면 결함은 A01 육시 검사 방법으로 감지되며, 스크래치는 0 . 02mm 및 노출 된 퓨전 라인이 아닌 흠집이 있습니다.
2. 신뢰성 검증
환경 테스트 : 1000 시간 동안 85도 /85% RH에서 노화 (δ 크기<0.1%)
기계적 강도 : 낙하 테스트 1.5m, 양쪽에서 3 배 (균열 없음)
인기 탭: 주입 성형 플라스틱 인클로저, 중국 주입 성형 플라스틱 인클로저 제조업체, 공급 업체, 공장


